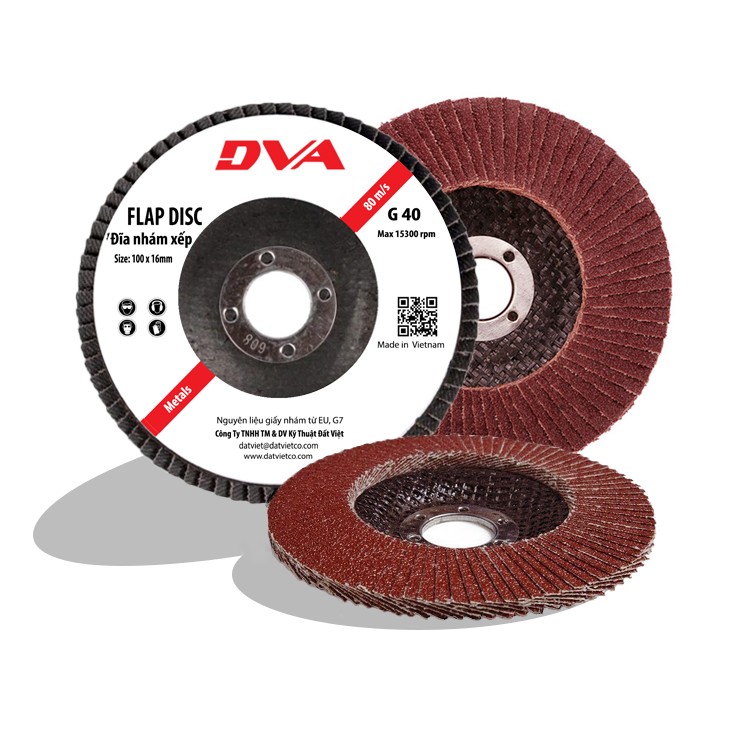
Đá nhám xếp DVA, D100, độ hạt G120. Mã DVA100120M
Liên Hệ Báo Giá Dự Án & Tư Vấn Kỹ Thuật
Sản phẩm thuộc nhóm thiết bị công nghiệp tiêu chuẩn cao. Vui lòng liên hệ bộ phận kỹ thuật Davita để nhận bảng thông số chi tiết, tình trạng tồn kho và chính sách giá ưu đãi dự án tốt nhất.
1. Mã đặt hàng / Order code: DVA100120M
- Nhà sản xuất: DVA — Công ty TNHH TM & DV Kỹ Thuật Đất Việt · Made in Vietnam
- Đĩa nhám xếp D100 × lỗ 16 mm, độ hạt G120, dòng dùng cho kim loại
2. Thông tin chung:
Nhám xếp (flap disc) là đĩa mài được ghép từ nhiều lá vải phủ hạt mài xếp chồng lên nhau theo hình nan quạt, dán trên đế đỡ. Khác với đá mài cứng vốn cắt bằng một khối hạt liên kết, nhám xếp mòn tới đâu lộ lớp hạt mới tới đó — bề mặt mài luôn được làm mới trong suốt quá trình làm việc, nhờ đó vết mài đồng đều và máy chạy êm tay hơn.
Mã DVA100120M là độ hạt G120 — độ hạt mịn, thuộc nhóm HOÀN THIỆN, không phải nhóm phá thô. Đây là điểm quan trọng nhất cần nắm trước khi đặt hàng: G120 không dùng để san mối hàn hay bóc gỉ dày. Nhiệm vụ của nó là xoá vết của bước mài thô phía trước và tạo bề mặt đủ mịn để sơn, mạ hoặc đánh bóng.
Dùng G120 để hớt lượng dư lớn sẽ cho cảm giác "đĩa không ăn", thợ theo phản xạ sẽ đè mạnh — và đó chính là cách làm hỏng đĩa nhanh nhất: hạt mài vỡ sớm, lá vải cháy, nhiệt dồn vào phôi.
3. Thông số kỹ thuật:
| Hạng mục | Giá trị |
| Đường kính ngoài | 100 mm (4 inch) |
| Đường kính lỗ trục | 16 mm — chuẩn máy mài góc 100 mm |
| Độ hạt | G120 (mịn — bước hoàn thiện) |
| Tốc độ quay tối đa | 15 300 vòng/phút |
| Tốc độ dài tối đa | 80 m/s |
| Vật liệu gia công | Kim loại (thép carbon, inox) |
| Nguyên liệu hạt mài | Giấy nhám nhập từ EU, nhóm G7 |
| Xuất xứ | Vietnam |
| Đơn vị tính | Đĩa |
Tốc độ giới hạn của nhám xếp do đường kính đĩa quyết định, không phụ thuộc độ hạt — nên mọi đĩa D100 cùng dòng DVA đều dùng chung ngưỡng trên. Luôn đối chiếu lại con số in trên chính đĩa nhận được trước khi lắp.
4. Đọc hiểu mã DVA:
Mã DVA ghép theo quy tắc cố định, đọc được ngay không cần tra bảng:
| Phần mã | Ý nghĩa | Ví dụ |
| DVA | Nhãn hàng | — |
| 3 số tiếp | Đường kính ngoài, mm | 100 = D100 · 125 = D125 |
| 3 số tiếp | Độ hạt | 120 = G120 · 040 = G40 |
| Chữ cuối | Nhóm vật liệu | M = Metals (kim loại) |
Ví dụ đối chiếu trong kho DAVITA: DVA100040M là D100 hạt G40, DVA125040M là D125 hạt G40.
5. G120 nằm ở đâu trong quy trình:
| Bước | Độ hạt | Việc | Mã DVA tương ứng |
| 1 — Phá thô | G40 | San mối hàn, vát mép, bóc gỉ và vảy cán, hớt lượng dư lớn | DVA100040M |
| 2 — Làm phẳng | G60 – G80 | Xoá vết hạt thô, san đều bề mặt | — |
| 3 — Hoàn thiện | G120 | Xoá vết bước trước, chuẩn bị bề mặt trước sơn, mạ hoặc đánh bóng | DVA100120M |
Đừng nhảy bước. Dùng G120 ngay sau G40 là sai quy trình thường gặp nhất: hạt G120 quá mịn để xoá hết vết của hạt 40, kết quả là bề mặt nhìn đều nhưng soi nghiêng dưới ánh sáng vẫn lộ vệt mài thô bên dưới — sơn phủ lên càng lộ rõ. Chen bước G60 hoặc G80 vào giữa tốn thêm vài phút nhưng tiết kiệm cả công làm lại.
Ngược lại, đừng dùng G120 để phá thô. Nếu lượng dư còn nhiều mà chỉ có G120 trong tay thì đổi đĩa, đừng cố — ép G120 làm việc của G40 vừa chậm, vừa hỏng đĩa, vừa dồn nhiệt vào phôi.
6. Kỹ thuật thi công ở bước hoàn thiện:
Góc tì nhỏ hơn bước thô: 5° – 10°. Ở bước hoàn thiện, mục tiêu là trải đều vết mài chứ không phải bóc vật liệu. Góc càng nhỏ thì diện tích tiếp xúc càng rộng, vết càng đều. Tì phẳng hoàn toàn (0°) vẫn sai — chỉ mép ngoài ăn, đĩa mòn vẹt một bên.
Áp lực nhẹ, tốc độ đưa tay đều. Nhám xếp ăn bằng tốc độ vòng chứ không bằng lực. Ở G120 điều này càng đúng: đè mạnh không làm nhanh hơn, chỉ làm hạt mịn vỡ sớm và sinh nhiệt.
Đổi hướng mài giữa các lượt. Lượt sau đi chéo khoảng 45° so với lượt trước. Khi vết của lượt trước biến mất hoàn toàn nghĩa là đã xoá sạch, chuyển sang vùng kế tiếp. Đây là cách kiểm tra bằng mắt đáng tin hơn là ước lượng thời gian mài.
Với inox — hai điều bắt buộc:
- Kiểm soát nhiệt. Vệt cháy xanh hoặc vàng là dấu hiệu vùng đó đã quá nhiệt và mất lớp crôm oxide thụ động. Bề mặt nhìn vẫn sáng nhưng sẽ gỉ sau vài tuần ngoài trời. Ở bước hoàn thiện lỗi này đặc biệt đáng tiếc vì nó xuất hiện đúng lúc bề mặt sắp xong.
- Không dùng chung đĩa đã mài thép carbon lên inox. Mạt sắt bám trên lá vải sẽ nhiễm vào bề mặt inox, gây gỉ điểm. Đĩa mài inox phải để riêng và đánh dấu riêng.
Khi nào thay đĩa. Lá vải mòn tới gần đế thì lực mài giảm rõ, phôi bắt đầu lì bóng mà không ăn xuống nữa. Thay ngay ở mốc đó — dùng tới sát đế thì đế cọ trực tiếp vào phôi, để lại vết xước sâu, phải quay về bước thô làm lại từ đầu.
7. An toàn:
Kiểm tra bắt buộc trước khi lắp: tốc độ không tải ghi trên nhãn máy mài phải nhỏ hơn tốc độ tối đa in trên đĩa. Lắp đĩa 100 mm lên máy quay nhanh hơn ngưỡng đó là vi phạm giới hạn thiết kế.
- Lắp đúng bộ mặt bích đi kèm máy, siết vừa tay — siết quá làm cong đế đĩa.
- Chạy không tải khoảng 30 giây trước khi vào việc; trong lúc đó không ai đứng trong mặt phẳng quay của đĩa.
- Không dùng đĩa bị ẩm, cong vênh, rách lá hoặc đã rơi xuống nền cứng.
- Luôn dùng đủ trang bị bảo hộ theo các biểu tượng in trên nhãn đĩa.
8. Các quy cách DVA cùng dòng:
| Mã sản phẩm | Đường kính | Độ hạt | Nhóm công việc | Mã nội bộ |
| DVA100040M | 100 mm | G40 | Phá thô | EIDV03535 |
| DVA100120M | 100 mm | G120 | Hoàn thiện | EIDV03534 |
| DVA125040M | 125 mm | G40 | Phá thô | EIDV09643 |
Cùng một máy mài góc 100 mm dùng được cả DVA100040M và DVA100120M — chung đường kính, chung lỗ trục 16 mm. Nhiều xưởng đặt sẵn cả hai mã để chạy liền mạch từ phá thô sang hoàn thiện mà không phải đổi máy.
9. Mua hàng tại DAVITA:
Hàng chính hãng và Chứng chỉ đầy đủ · Hóa đơn VAT · Giao hàng nhanh, thanh toán linh hoạt. Cần tư vấn chọn độ hạt theo đúng vật liệu và bước công nghệ, liên hệ Technical team của DAVITA.